先确定成形任务,再比较材料
以下为常见技术路线,不表示每种材料或工艺均已确认可供。
铸造零件
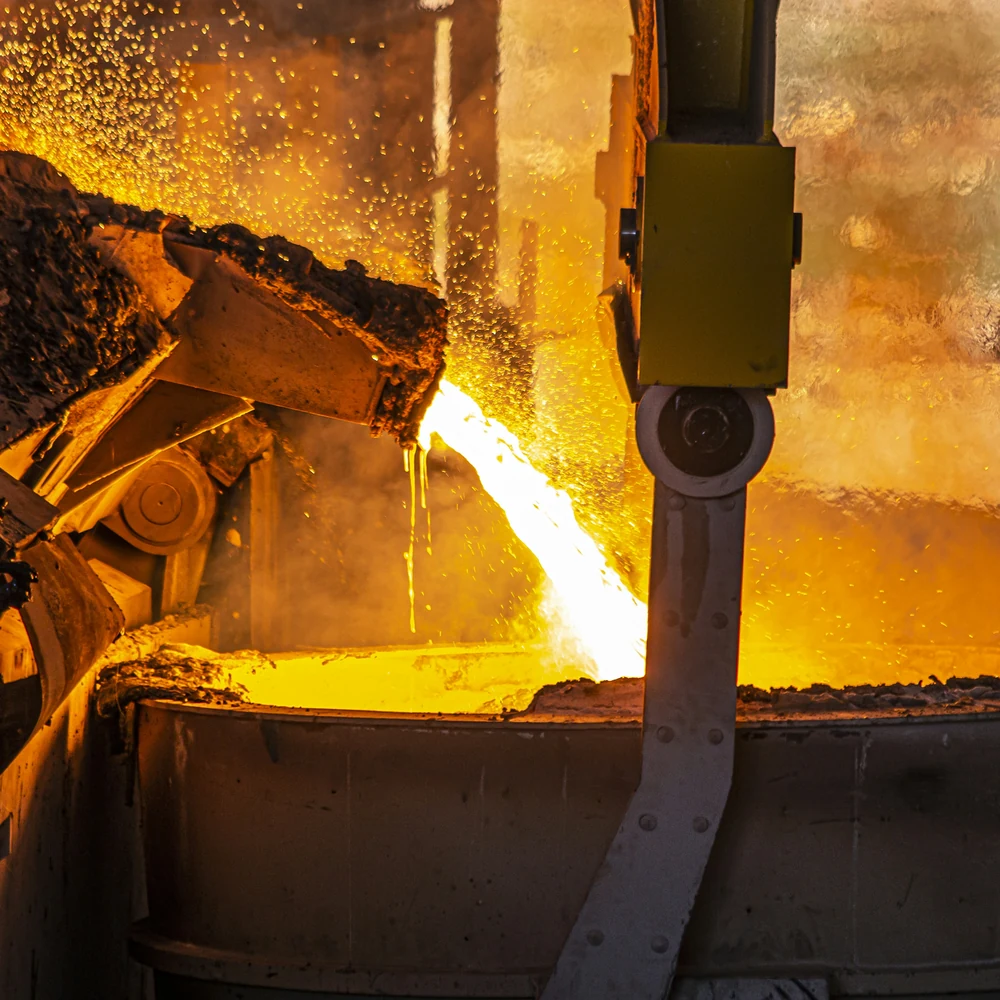
箱体、轮毂与复杂轮廓零件常涉及型腔、壁厚变化和加工面。毛坯几何、浇注成形条件及后续装夹加工需要共同评审。
锻造零件
轴类、辊类和环形件的锻造路线与截面、载荷方向、数量有关。自由锻与模锻的工装、成形方式及加工余量不同。
耐磨工作件
衬板、破碎工作件和辊面面对的磨损机制不同。材料选择要同时看磨蚀、冲击与温度,工作表面和承载本体分别定义。
采购时应分别表达的技术要求
| 参数或条件 | 技术含义 | 选型关系 |
|---|---|---|
| 零件结构与截面 | 影响成形、冷却及后续加工 | 局部厚薄变化、内腔和重要连接面需在毛坯方案中体现。 |
| 材料牌号与状态 | 定义成分与性能的依据 | 牌号之外保留交货状态、热处理和适用技术条件。 |
| 毛坯与加工状态 | 区分未加工、粗加工和成品 | 加工面、基准及余量明确后,才能比较不同供货状态。 |
| 工作表面 | 耐磨层、硬化区或使用轮廓 | 说明作用部位及检测位置,避免把表面值用于整个截面。 |
| 冲击与磨蚀 | 决定韧性和耐磨性之间的取舍 | 更高硬度不自动带来更合适的抗冲击表现。 |
| 检验与取样 | 把要求落实到方法与部位 | 试样结果、表面检查和内部检测分别说明适用范围。 |
技术说明
耐磨材料应对应具体工作部位
以反击破板锤为例,锰钢、马氏体钢和铬系硬质材料体现不同的冲击与耐磨取舍。不可破碎异物带来的冲击,是选择硬质耐磨路线时需要考虑的边界,不能把板锤的材料经验直接套到轴或箱体。
磨机衬板除了保护筒体,还影响介质与物料运动;厚度、提升轮廓和排列共同参与工作。金属、橡胶和复合结构应结合磨机与物料条件比较,不能只把硬度或单件重量作为选择标准。
材料证明与零件验收应相互对应
材料成分、热处理状态和零件关键部位的要求分别记录。试样性能具有其取样与热处理条件,不能不加区分地代表大型零件所有截面;检测范围应与结构和受力部位对应。
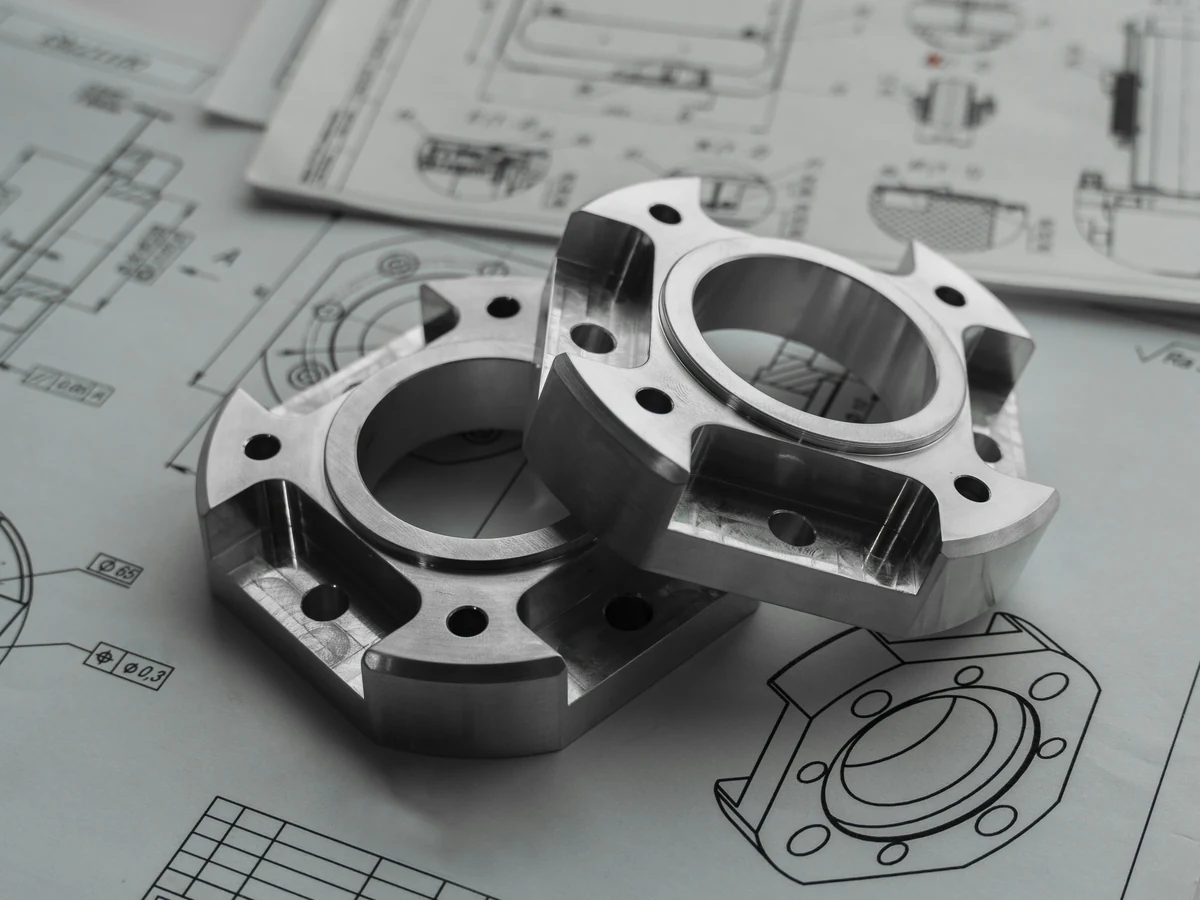
尺寸测量、硬度检查和表面或内部检测回答的问题不同。采购文件应约定方法、区域、判定依据及供货加工状态,使报价、制造和验收讨论的是同一零件。
参考资料
参考资料用于理解通用技术和适用要求,具体项目仍需核对有效资料。